一、客户公司背景
企业名称:XX塑料制品有限公司
所在地:山东省青岛市即墨区
行业地位:华东地区大型塑料制品生产商,专注于注塑成型、挤出加工及改性塑料研发,年产值超30亿元,拥有全自动化生产线10条。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理聚丙烯(PP)、聚乙烯(PE)生产中的苯乙烯单体挥发及热解废气。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
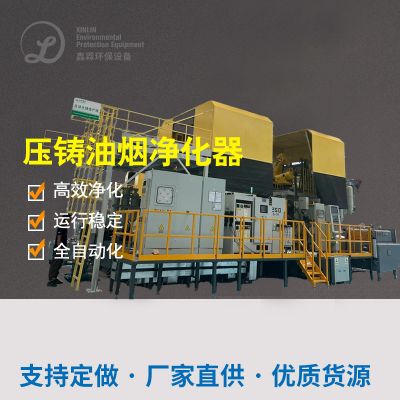
压铸喷涂车间:热固型材料朔料熔融一挤时增加的苯丁二烯(C₈H₁₀)及蒸发掉性酚类化合物物(VOCs);
热解生产加工:废旧回收可塑料裂解存在的二噁英前体物(如氯苯、多环芳烃);
塑料原材料处理:聚丁二烯小粒、ABS树脂材料等蒸发掉性竞聚率液化气泄漏。
有机废气物基本参数:
功率:10,000~25,000 m³/h(谷值达30,000 m³/h);
VOCs溶度:150~500 mg/m³(以苯丁二烯作为主);
苯丁二烯加聚物:80~300 ppm;
小型颗粒物物:20~80 mg/m³(PM10占60%往上);
溫度:室温~80℃(热解废水可达到200℃)。
2. 核心处理工艺
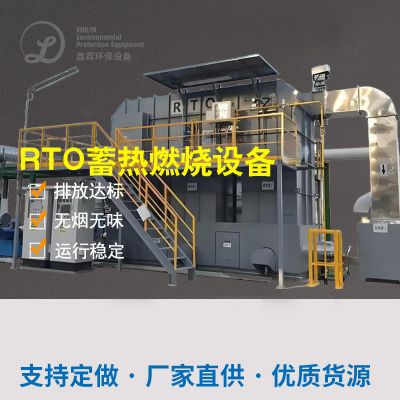
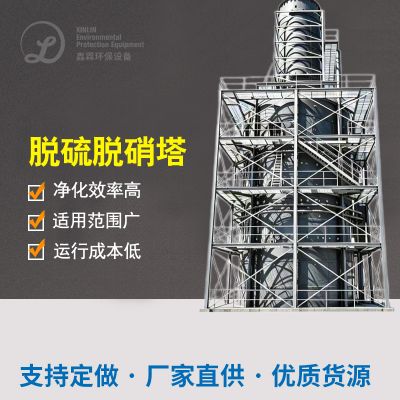
采用 **"多级预处理+蓄热燃烧(RTO)+深度净化" 复合工艺**:
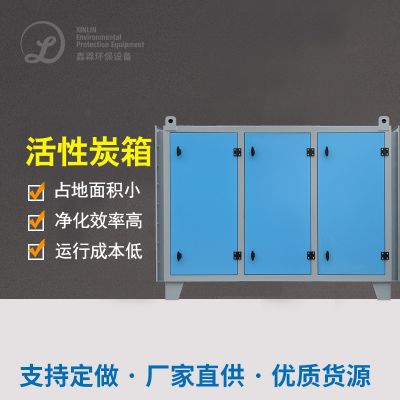
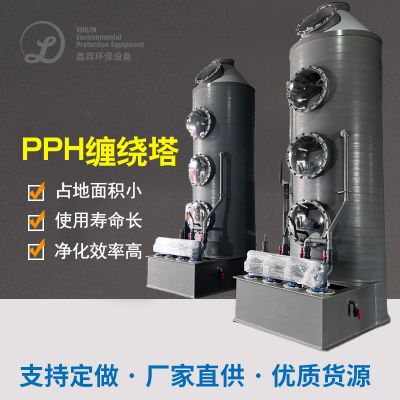
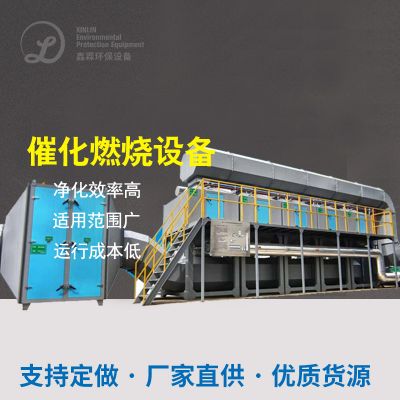
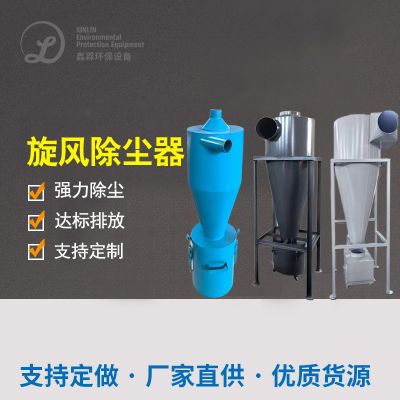
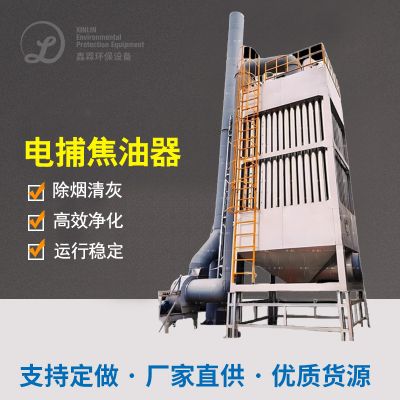
plaintext废气收集 → 旋风除尘 → 余热回收系统 → RTO催化燃烧 → 活性炭吸附塔 → 湿式电除尘器 → 达标排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高浓度苯乙烯的瞬时排放
问题:注塑机开模瞬间苯乙烯浓度可达800 ppm,远超吸附塔设计负荷。
现状分析:
突发旁通软件:设有快速的卡死调节阀,超量废液进行使用RTO一氧化碳燃烧;
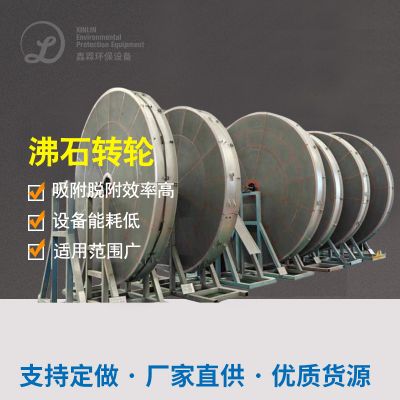
单级吸收的设计:前级吸收塔用到 沸石碳原子筛(吸收数量增加30%),后级催化活性碳及时补充阻止残留物VOCs。
2. 热解废气中的二噁英前体物
问题:废旧塑料热解易生成氯苯、菲等二噁英前驱体,传统RTO无法彻底分解。
策略:
低温焚烧秸秆:RTO进行燃烧温度表升高至950℃并延迟停住准确时间至2秒,损坏二噁英转为路径分析;
急冷塔:工业废气1秒内速冷至200℃之下,以防二噁英再组成。
3. 设备防腐与材料耐受性
问题:热解废气含氯化氢(HCl)和焦油,普通钢材腐蚀速率高达每月5 mm。
解决方法:
全淘瓷通道:RTO自燃器及烟管用SiC淘瓷(耐高温1300℃);
抗浸蚀镀层:余热收集软件壁内涂装PTFE(聚四氟氯乙烯)镀层,耐酸胶泥碱浸蚀。
四、处理视觉效果考评
附加效益
资源化利用:
回收公司RTO余热适用低温干燥繁琐流程,年节能技术约400余万元;
热解废油经制作后用于为助燃剂油工业废水处理。
周围环境竞争力:
变少危险废物有量80%(原废特异性炭亩出产量约500吨);
借助ISO 14001认证证书及擦洗出产示范讲解客户审查。
五、机 设计明细表(部位主要机 )
六、行业启示
工艺优化:推广低温低压注塑技术(LCP),减少苯乙烯挥发;
的用料革故鼎新:开拓耐气温、耐金属质腐蚀的瓷器基混合的用料方式以往金属质生产设备;
智能物联化监督检查:部署工作线下VOCs监测仪器化系统化(FID+PID)与AISEO百度算法,确保脱贫攻坚控风与绿色建筑行驶。
如需深入推进技術工作方案(如RTO温度因素场模拟训练、吸出剂重复利用曲线拟合),请给予具体实施制造技术数据及废液化学成分论文检测汇报。

 扫一扫添加微信