
189-2923-7076
189-2923-7076
项目背景
某大型不锈钢制品厂主要从事不锈钢厨具、餐具的生产加工,工厂占地面积约1.2万平方米,拥有焊接车间4个,焊接工位约80个,年产量达50万台不锈钢制品。焊接是该厂最主要的生产工序,采用手工电弧焊、气体保护焊等多种焊接工艺,日均焊接作业时间约10小时,产生大量焊接烟尘和有害气体。由于焊接作业分散在多个车间,废气收集难度大,之前采用局部排风罩收集,收集效率仅约60%,车间内空气质量差,工人健康投诉频发,且无法满足日益严格的环保排放要求。
污染源分析
该厂焊接废气主要来源于不锈钢板材的焊接工序,废气成分复杂,包含不锈钢粉尘(粒径1-5μm)、锰及其化合物、铬及其化合物、氮氧化物、一氧化碳、臭氧等有害物质。焊接烟尘具有高浓度、高温度、高扩散速度的特点,且不锈钢焊接产生的铬、锰等重金属氧化物具有较高毒性和致癌风险。此外,部分焊接区域还伴随喷漆前处理的酸雾和有机废气,形成复合污染,增加了处理难度。
处理工艺流程
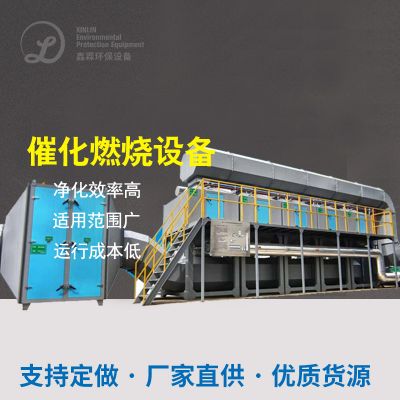
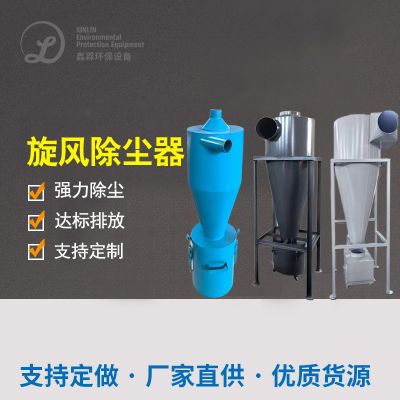
该项目采用"集气罩收集+旋风除尘+布袋除尘+碱液喷淋+活性炭吸附+催化燃烧"的六级组合工艺。首先在80个焊接工位安装负压集气罩,通过中央风管系统集中收集废气,收集效率提升至95%以上。废气进入预处理的旋风除尘器,去除粒径大于10μm的大颗粒粉尘,保护后续设备。然后进入高效布袋除尘器,采用PTFE覆膜滤料,去除99%以上的细小粉尘。除尘后的气体进入碱液喷淋塔,通过喷淋氢氧化钠溶液中和酸性气体如氮氧化物。最后进入催化燃烧装置,在催化剂作用下将有机成分和剩余粉尘在高温下分解。处理后的气体通过30米高的排气筒达标排放。
设备选型说明
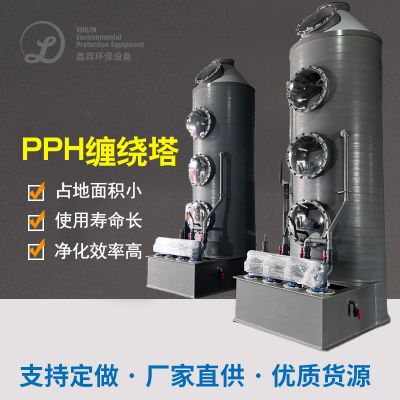
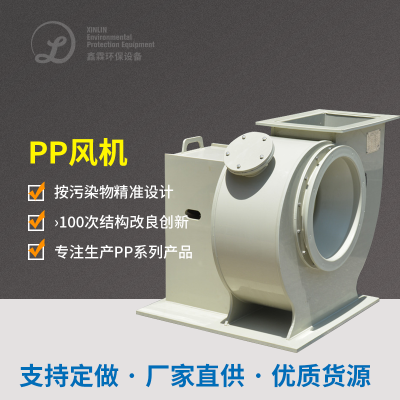
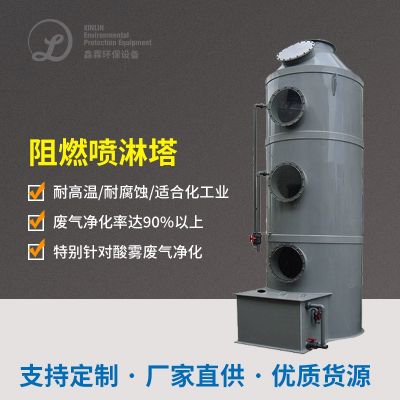
项目选用离心式风机3台,单台风量8万立方米每小时,配备变频控制系统,可根据废气浓度自动调节风量。布袋除尘器采用脉冲反吹清灰方式,滤袋更换周期达6-8个月。碱液喷淋塔采用PP材质,具有耐腐蚀、寿命长的特点,喷淋系统配备pH自动监测装置,自动调节碱液投加量。催化燃烧装置采用蜂窝状催化剂,催化效率高、压降低,内置热回收装置,降低运行能耗。
处理效果对比
处理前,焊接车间内粉尘浓度高达500-800mg/m³,工人在车间内工作不到半小时就会出现咳嗽、眼睛不适等症状,车间能见度低,空气中充满刺鼻异味。车间周边居民多次投诉废气排放,环保部门多次下达整改通知。处理后,车间内粉尘浓度降至50mg/m³以下,符合工作场所空气中粉尘容许浓度标准,工人健康投诉减少90%以上,车间能见度明显提升,异味基本消除。排气筒出口排放浓度稳定在30mg/m³以下,远低于国家规定的50mg/m³排放限值。项目投入运行后,企业避免了环保处罚,获得了地方环保部门的表彰,员工满意度提升至95%以上,企业社会形象和市场竞争力显著增强。
项目背景
某精密五金制品有限公司主要从事汽车、摩托车零部件的精密制造,年产能约30万套,主要工艺包括冲压、焊接、表面处理、喷漆等。其中喷漆工序是产生VOCs的主要环节,设有4条自动化喷漆生产线,每条生产线配备2个喷漆房、2个烘干房,总喷漆面积约500平方米,日喷漆作业时间约12小时,年VOCs产生量约300吨。随着国家环保政策趋严,特别是珠三角地区VOCs排放标准的提升,原有的喷淋塔+活性炭吸附工艺已无法满足新的排放要求,企业面临停产改造压力。
污染源分析
该厂喷涂废气主要来源于喷漆和烘干工序,废气中含有油漆雾、苯、甲苯、二甲苯、乙酸乙酯、丙酮等有机溶剂挥发物,属于典型的高毒性VOCs废气。喷漆过程中,油漆雾化形成的漆雾颗粒细小,易堵塞过滤设备,且漆雾具有粘性,易粘附管道和设备表面。烘干工序温度约80-120℃,废气温度和湿度较高,增加了处理难度。此外,喷漆房每天需要更换过滤棉和清洗,产生大量漆渣,形成固体废弃物处理难题。
处理工艺流程
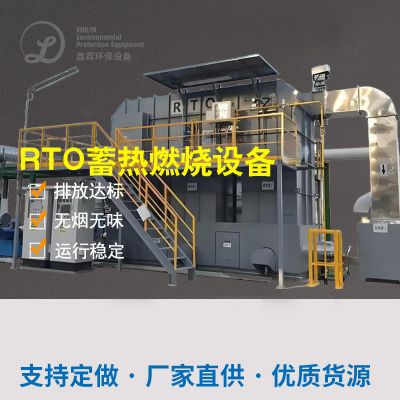
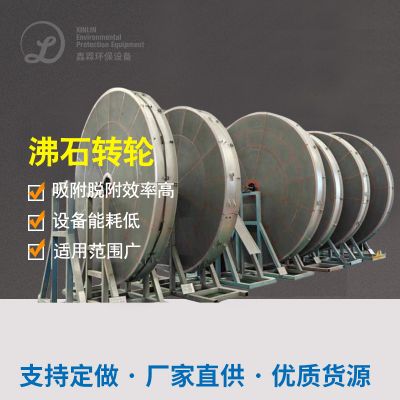
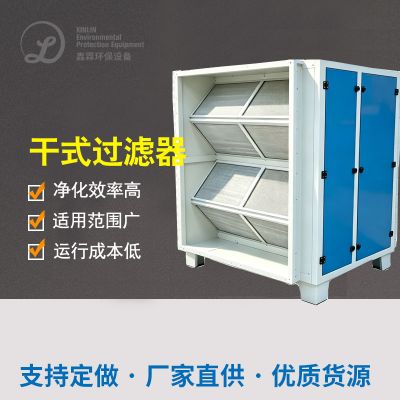
该项目采用"水帘柜预处理+干式过滤+沸石转轮浓缩+RCO催化燃烧"的综合处理工艺。喷漆房出口首先设置水帘柜,利用水流冲刷去除80%以上的漆雾颗粒。然后进入干式过滤器,采用三级过滤系统,第一级为G4初效过滤器,第二级为F8中效过滤器,第三级为H14高效过滤器,去除剩余漆雾和细小颗粒。过滤后的废气进入沸石转轮浓缩系统,沸石转轮将低浓度(100-300mg/m³)废气浓缩为高浓度(1000-3000mg/m³)废气。浓缩后的高浓度废气送入RCO催化燃烧装置,在300-400℃温度下催化氧化分解为二氧化碳和水。处理后的废气通过25米高的排气筒排放,RCO产生的余热用于烘干房供热,实现能源回收。
设备选型说明
项目选用离心式主风机2台,单台风量12万立方米每小时,配备变频控制系统。干式过滤器采用多层折叠设计,过滤面积大、容尘量高、阻力低。沸石转轮采用疏水性沸石材料,具有耐高温、高吸附容量、高脱附效率的特点,浓缩倍数达30倍,使用寿命8年以上。RCO装置采用不锈钢材质,内置陶瓷蓄热体,热回收效率达95%,催化燃烧室温度控制精度±5℃,确保催化效率稳定。系统集成DCS自动控制系统,可实现24小时在线监测、远程监控和自动报警功能。
处理效果对比
处理前,喷漆车间内VOCs浓度高达1000-1500mg/m³,工人需要佩戴防毒面具才能工作,周边居民多次投诉异味,环保部门监测数据显示VOCs排放浓度高达800mg/m³,超过地方标准的400mg/m³限值的2倍。处理后,车间内VOCs浓度降至50mg/m³以下,工人无需佩戴防毒面具即可正常作业,异味基本消除。排气筒出口VOCs排放浓度稳定在15-20mg/m³,远低于国家标准的40mg/m³和地方标准的20mg/m³排放限值。项目投入运行后,企业实现了VOCs减排280吨/年,获得环保部门奖励资金50万元,同时能源回收系统年节约天然气费用约80万元,投资回收期约2.5年。
项目背景
某电镀制品有限公司是华南地区知名的电镀加工企业,专业从事五金件电镀加工,包括镀锌、镀镍、镀铬、镀铜等多种电镀工艺。工厂设有酸洗车间、电镀车间、钝化车间等主要生产区域,配备酸洗槽40个、电镀槽60个、钝化槽20个,日处理电镀件约5吨。电镀生产过程中产生大量酸性废气,主要包括盐酸雾、硫酸雾、铬酸雾、氰化氢等,废气酸性强、腐蚀性高,且部分重金属成分具有剧毒。工厂原有的自然扩散排放方式严重污染环境,周边企业多次投诉,环保部门多次下达停产整改通知,企业面临生死存亡危机。
污染源分析
该厂电镀废气主要来源于酸洗、电镀、钝化等工序,废气成分包括盐酸雾、硫酸雾、铬酸雾、氟化氢、氰化氢等无机酸性气体。酸雾具有强腐蚀性,pH值可低至1-2,对厂房结构、设备设施造成严重腐蚀,腐蚀速度达每年0.1-0.5mm。废气中含有重金属离子如铬、镍、锌、铜等,具有生物毒性,可通过呼吸道进入人体,引起职业疾病。此外,部分电镀工艺使用氰化物电镀液,会产生剧毒的氰化氢气体,对生命安全构成直接威胁。废气温度较高,湿度大,增加了处理设备的腐蚀风险。
处理工艺流程
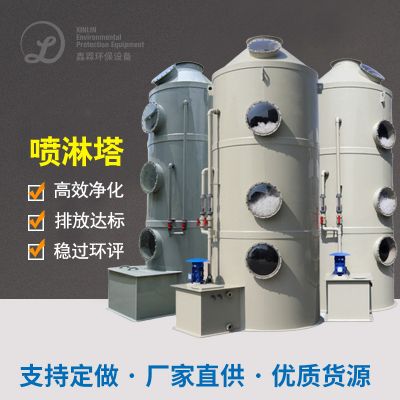
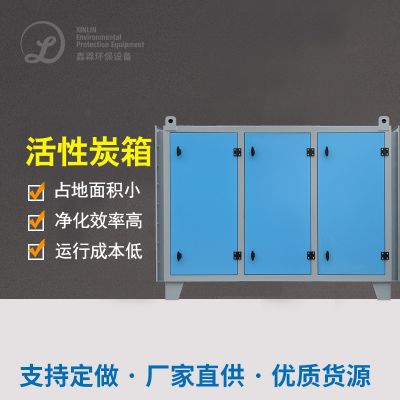
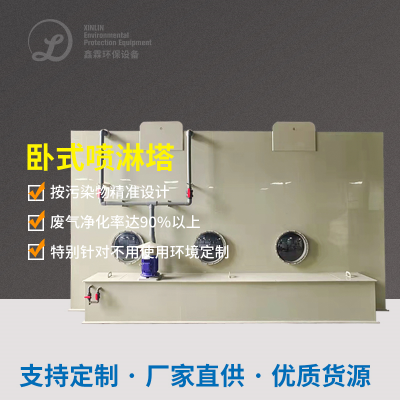
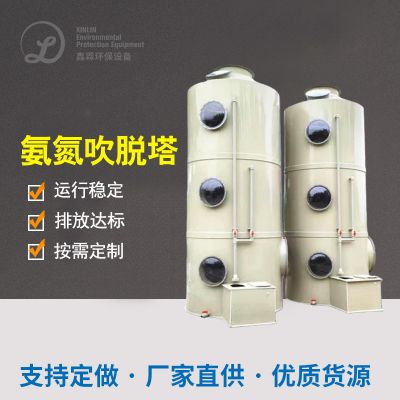
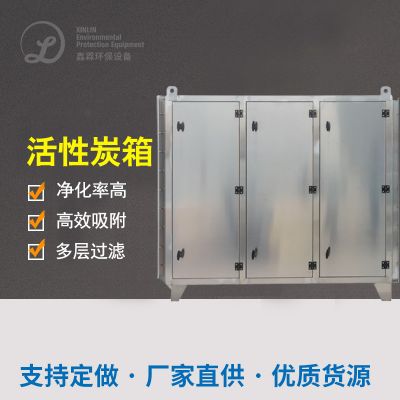
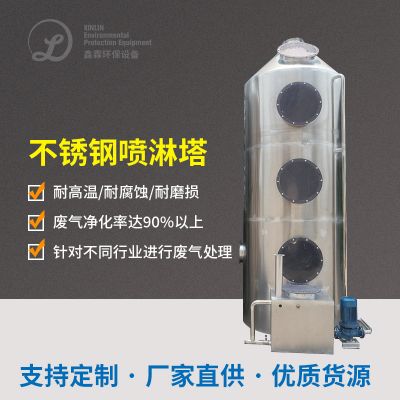
该项目采用"密闭收集+两级碱液喷淋+除雾+活性炭吸附"的四级处理工艺。首先在酸洗车间和电镀车间实施全封闭改造,在槽体上方设置集气罩,采用负压收集方式,收集效率达98%以上。收集后的废气进入第一级碱液喷淋塔,喷淋液为20%氢氧化钠溶液,去除90%以上的酸性气体。然后进入第二级碱液喷淋塔,进一步去除残留酸性气体和雾滴。之后经过纤维除雾器,去除废气中的雾滴和颗粒物。最后进入活性炭吸附塔,吸附残留的微量酸性气体和异味。处理后的气体通过28米高的耐腐蚀排气筒达标排放。系统配备在线pH监测仪和酸雾浓度检测仪,实现自动控制和实时监控。
设备选型说明
项目选用PP材质喷淋塔,具有优异的耐酸碱腐蚀性能,使用寿命可达10年以上。喷淋塔采用螺旋式喷嘴,雾化效果好,气液接触充分,除雾效率达99.5%以上。除雾器采用聚丙烯纤维材料,分离效率高,阻力小。活性炭吸附塔采用蜂窝活性炭,具有吸附速度快、吸附容量大、阻力小的特点。风机选用防腐离心风机,材质为FRP(玻璃钢),耐腐蚀性能优异。系统集成PLC自动控制系统,可实现自动加碱、自动反冲洗、自动报警等功能。
处理效果对比
处理前,酸洗车间和电镀车间内酸雾浓度高达200-500mg/m³,工人佩戴防毒面具也无法完全防护,长期工作出现呼吸道疾病、皮肤过敏等症状。厂房钢结构腐蚀严重,设备维修频率高,年维修费用达30万元。周边居民多次投诉,环保部门监测数据显示酸雾排放浓度超过国家标准的50mg/m³限值3-5倍。处理后,车间内酸雾浓度降至10mg/m³以下,远低于国家标准的5mg/m³排放限值,工人无需佩戴防毒面具,呼吸道疾病发生率下降80%以上。厂房钢结构腐蚀速度降低90%,设备维修费用降至5万元/年。排气筒出口酸雾排放浓度稳定在2-3mg/m³,获得环保部门验收合格,企业恢复生产,周边居民投诉基本消除,企业获得了良好的社会效益。
项目背景
某金属抛光制品厂主要从事金属制品表面抛光加工,主要产品为不锈钢、铝合金、铜合金等材质的抛光件,年产量约80万件。工厂设有8个抛光车间,每个车间配备抛光机60台,总装机约480台,日均作业时间约10小时。抛光过程中产生大量金属粉尘,包括铝粉、锌粉、铜粉、不锈钢粉尘等,粉尘粒径小、分散度高,具有易燃易爆危险。工厂原有除尘设备为简单的旋风除尘器,除尘效率仅70%左右,车间粉尘浓度超标3-4倍,存在严重的安全隐患和环保问题,当地安监和环保部门联合执法,要求企业限期整改。
污染源分析
该厂抛光粉尘主要来源于金属表面的打磨抛光工序,粉尘成分包括金属颗粒(铝、锌、铜、不锈钢等)和磨料粉尘(碳化硅、氧化铝、石墨等)。粉尘粒径分布从1-100μm,其中可吸入粉尘(粒径小于10μm)占比达85%以上。金属粉尘具有导电性,易在设备表面积累,产生静电火花引发爆炸事故。部分金属粉尘如铝粉、锌粉具有易燃易爆性,遇明火、高温有爆炸危险。粉尘具有强磨损性,易划伤设备表面和滤料,降低使用寿命。此外,粉尘粘附性强,易粘附在管道和设备表面,影响除尘效果。
处理工艺流程
该项目采用"密闭罩收集+旋风除尘+水喷淋塔+布袋除尘+防爆排风"的五级组合工艺。首先在每台抛光机上安装密闭集尘罩,采用局部负压收集,收集效率达95%以上。收集的粉尘进入旋风除尘器,利用离心力去除粒径大于10μm的大颗粒粉尘,减轻后续设备负荷。然后进入湿式水喷淋塔,利用水雾粘附细小粉尘,通过重力沉降去除粉尘,同时起到降温降湿作用。除尘后的气体进入防爆布袋除尘器,采用防静电滤袋,去除剩余细小粉尘。系统配备防爆风机和防爆电机,设置粉尘浓度在线监测和防爆泄压装置,确保运行安全。处理后的气体通过29米高的排气筒排放。
设备选型说明
项目选用防爆型离心风机2台,单台风量10万立方米每小时,电机功率110千瓦,配备防爆变频器。旋风除尘器采用不锈钢材质,结构坚固,耐腐蚀。湿式水喷淋塔采用PP材质,内置螺旋喷嘴和多层除雾装置,除尘效率达95%以上。布袋除尘器采用防静电覆膜滤袋,耐温可达120℃,过滤风速1.0-1.5m/min,过滤效率99.5%以上。系统配备粉尘浓度在线监测仪,当浓度超标时自动报警并联动应急排风系统。
处理效果对比
处理前,抛光车间粉尘浓度高达600-900mg/m³,工人佩戴防尘口罩也难以防护,肺病发病率高达30%以上。车间设备、地面、墙壁等表面积尘严重,每日需人工清扫2-3次,且存在粉尘爆炸风险,2次发生轻微爆燃事故。环保部门监测数据显示粉尘排放浓度超过国家标准的25mg/m³限值20-30倍,安监部门下达停产整改通知。处理后,车间粉尘浓度降至20mg/m³以下,符合国家工作场所粉尘容许浓度标准,工人肺病发病率降至5%以下,设备表面积尘明显减少,人工清扫工作量减少70%。排气筒出口粉尘排放浓度稳定在15mg/m³以下,远低于国家标准的25mg/m³排放限值。项目投入运行后,企业成功通过安监和环保部门的联合验收,恢复正常生产,年节约设备维修费用约20万元,员工满意度提升至98%以上,企业安全环保水平显著提升,成为当地同行业标杆企业。
上一主题: 鑫霖环保:五金厂废水处理公司
下一主题: 食品饮料厂废水处理工艺流程
 扫一扫添加微信