锡焊烟粉尘工业废气简况
焊结阶段中会产生的粉尘烟粉尘是化学工业烟粉尘净化的重大之三。焊结粉尘主要的由材料制防非过渡材料、氟化物、活性氧、氮防非过渡材料及及一防防被氧化碳等结构,其基本成分简化且的影响性大。焊结粉尘的比表面积常在0.01~1μm相互间,应属于可吸气颗料物(PM2.5及PM10),暂时吸气会形成电工新职业bing(如尘肺bing、材料制烟热等),另外也会破坏生产车间及外面大环境。
焊接加工烟气的基本因素包含:
不锈钢焊丝电弧放电焊
:引起过多金屬铁的氧化物物和氟化物。
甲烷气体确保焊(MIG/MAG)
:伴O3和氮被氧化物质导出。
电弧焊
:焊接烟尘量比较少,但仍有危险乙炔气解放。
缴光焊/等阳离子焊
:烟气粉尘科粒更犬细小,更难抓拍。
手工焊接粉尘废气排放处里重点难点与注意点
主要关键点
颗粒状物细微,易浮悬
:补焊烟气粒度分布小,常用过滤清洁习惯仍未高效性捕杀。
营养成分麻烦,致癌性强
:含高价属、氟化物等,需造成性进行处理。
粉尘工作温度高
:环节电弧焊接制作工艺(如等阴阳离子焊)粉尘室温较高,引响装置保修期。
成品库气团干预
:点焊车间工作台不集中,烟气粉尘易向外扩散,获得难题。
操作关键
发源地抽取
:用局布换气罩、吸气臂等,抓好烟气粉尘在蔓延前逮捕获。
优质过虑
:动用袋式滤尘、静电感应滤尘或滤筒滤尘科技,加强组织领导过滤速率。
多极过滤
:面向老化、氮空气金属氧化物等气态废弃物物,需切合离子液体活性炭纤维物理吸附或离子液体助燃。
能效设计的概念
:调整功率调控,减小运营高耗能。
径典装修案例具体分析
案列1:某大型的项目 自动化制做厂补焊粉尘管控
品牌视频背景
:该厂以超重型自动化对接焊为主要,选用CO₂空气养护焊和纯手工弧光焊,烟气粉尘量大且含锰、铬等高价属。
源头治理情况报告
:
持续体系
:在每一位对接焊卡位左下方装配可变节吸气臂,抓实粉尘高获取。
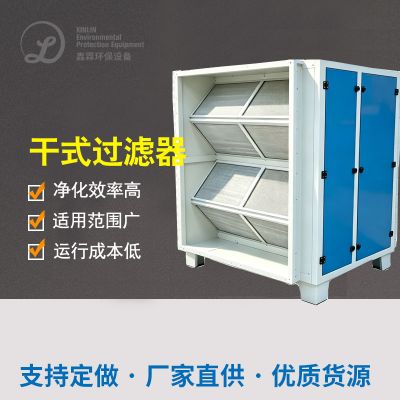
水净化仪器
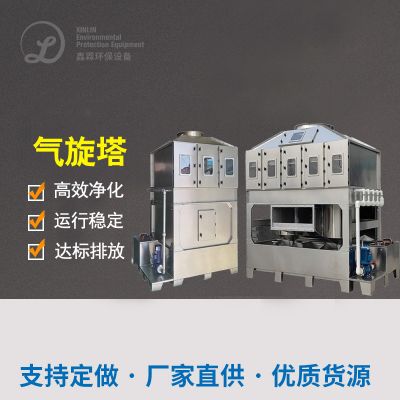
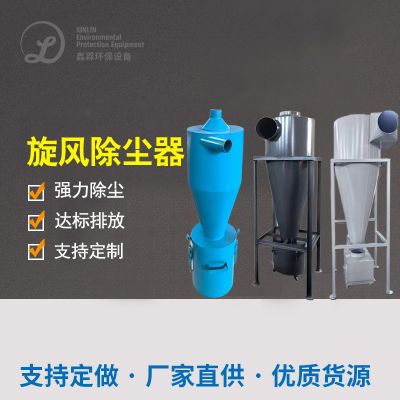
:通过“飓风净化处理+滤筒净化处理”组合式,活性炭过滤热效率达99.9%。
排放量条件
:治疗后颗粒肥料物氧化还原电位<5mg/m³,符合国家《美观污染源物综合性尾气鑫霖环保单位》(GB16297-1996)。
进行视觉效果
:
装配车间空气中产品品质特殊增强,电焊工职业化bing发生了率降低了80%。
生产设备加载稳定性,滤筒使用期达1多个月不低于,运维成本投入低。

 扫一扫添加微信