食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
大型项目题材
华东位置某新型黑啤厂,每年生产的黑啤20万千升。增加了整理公用设施建于20五年,有着整理程度欠佳、能效比高等专科学校故障 。202半年推进变革,方案整理规模性5000m³/d。
焦化废水物质优势
废气最主要来源于糖化、发哮、灌装生产线等工艺,具备一下特征英文:
可生物化性好(BOD/COD>0.6)
高渗透压无机承载(COD 2500-4000mg/L)
温度因素浮动大(25-55℃)
含丰富发酵粉残留物、麦糟等自动隐藏物
信息化方法方法
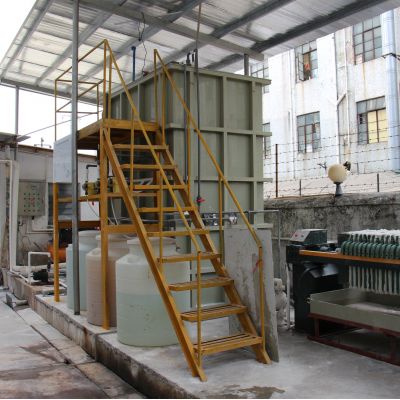
变革所采用"科学规范生物滤池+短程硝化反应"组合构成方法:
预加工
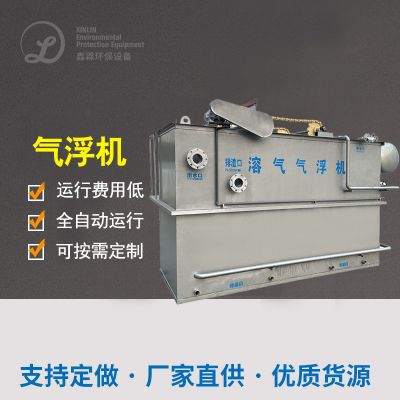
:缩放排水槽→热调换系统的(降热至35℃)→涡凹气浮
目标治疗
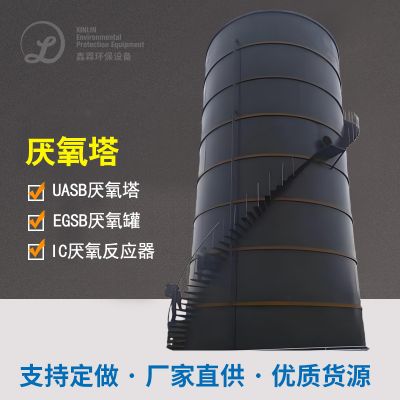
:IC水解酸化池不起作用器(COD短路电流15kg/m³·d)→短程反反硝化细菌细菌反反反硝化细菌细菌SBR池
资源英文出售
:好氧菌沼液带发电(单日带发电池寿命2000kWh)
智力管理
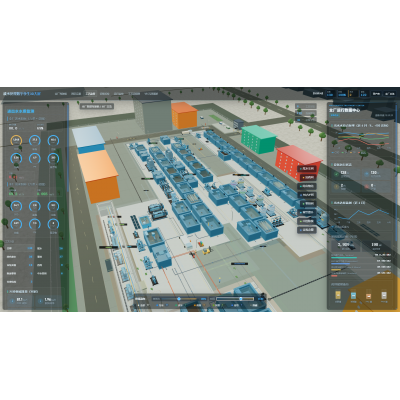
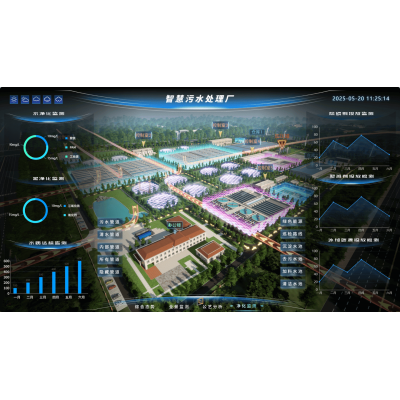
:装设网络监控软件,时时自我调节DO、ORP等参数值
执行取得成效
拆除后多种要求强于《黑啤产业感染物的排放原则》(GB19821-2005):
COD ≤ 50mg/L(快速清理率98.5%)
TN ≤ 10mg/L
吨水处置料工费大大减少35%
年得节约电费缴费约730万元,产生发电机组年收益的140万元,交易回报期延长至4.2年。

 扫一扫添加微信